Artykuł sponsorowany
Jak parametry szlifowania wpływają na chropowatość i tolerancję aluminiowych form termoformujących
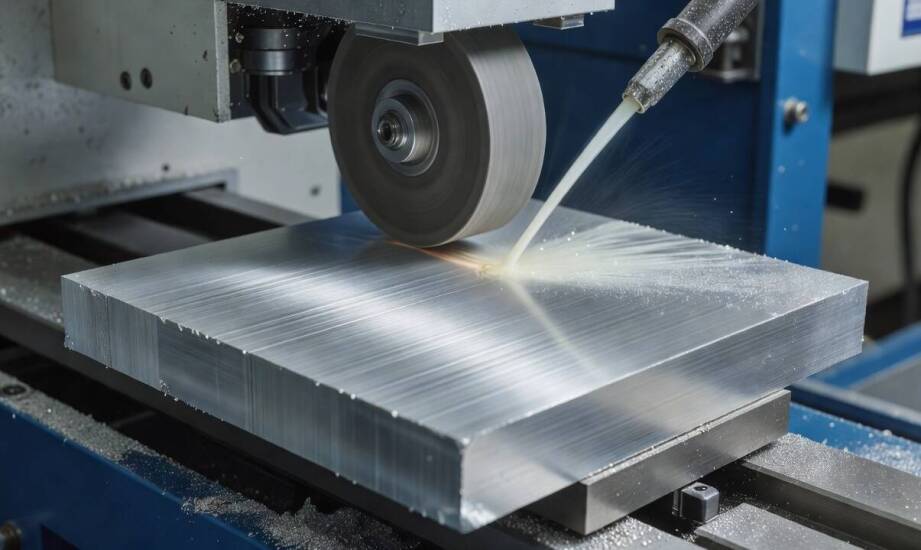
Po frezowaniu CNC aluminiowe formy termoformujące uzyskują już założoną geometrię ogólną. Powierzchnie robocze i bazy montażowe wymagają jednak dalszej, bardziej precyzyjnej obróbki. Sam proces skrawania frezem nie gwarantuje jeszcze wymaganej gładkości ani idealnej równoległości płaszczyzn. Obróbka ścierna uzupełnia te parametry i bezpośrednio decyduje o końcowej jakości matryc przeznaczonych do maszyn pakujących, na przykład marek KIEFEL czy ILLIG. Prawidłowe wykończenie bloków aluminiowych wpływa na zachowanie odpowiedniej szczelności układu oraz płynne formowanie detali z tworzyw sztucznych.
Co wpływa na chropowatość po szlifowaniu aluminium?
Ziarnistość użytej ściernicy stanowi podstawowy czynnik wpływający na ostateczną strukturę warstwy wierzchniej. Ściernice gruboziarniste o numeracji 46–60 usuwają naddatek bardzo szybko i pozwalają uzyskać chropowatość na poziomie Ra około 1,25 μm przy obróbce zgrubnej. Drobniejsze ziarna teoretycznie umożliwiają zejście do Ra 0,63 μm w cyklach dokładnych oraz Ra 0,32 μm w cyklach wykończeniowych. Wartości te mają jednak wyłącznie charakter orientacyjny. Rzeczywisty parametr Ra zależy także od prędkości obrotowej, posuwu roboczego, intensywności chłodzenia oraz bieżącego stanu tarczy ściernej. Odpowiednio zaprogramowana liczba przejść wyrównuje ślady poprzednich operacji skrawających i obniża nierówności mikroskopijne.
Aluminium wykazuje dużą wrażliwość na podwyższoną temperaturę roboczą. Przegrzewanie materiału podczas kontaktu z narzędziem zmienia mikrostrukturę warstwy wierzchniej i powoduje odkształcenia termiczne. Zjawisko to prowadzi dodatkowo do zalepiania porów ściernicy wiórami, co skutkuje nieregularnym śladem na metalu i wyraźnym pogorszeniem jakości. Stosowanie obfitego chłodzenia lub systemów minimalnego smarowania skutecznie odprowadza nadmiar ciepła i stabilizuje cały cykl produkcyjny. Dzięki temu obrabiane elementy utrzymują powtarzalną chropowatość na całym obszarze roboczym form termoformujących.
Które odchyłki koryguje obróbka ścierna?
Wykańczanie narzędzi precyzyjnych skutecznie niweluje mikroskopijne nierówności płaskie, które pozostają po użyciu głowic frezarskich. Zastosowanie obrabiarek z odpowiednim posuwem poprawia równoległość i prostopadłość powierzchni bazowych względem siebie. Duże naddatki materiałowe oraz skomplikowane kształty przestrzenne trzeba jednak wcześniej przygotować i zebrać w centrum frezarskim. Szlifierka usuwa tylko bardzo cienkie warstwy metalu, dlatego służy wyłącznie do ostatecznego kalibrowania wymiarów.
Podczas korekty baz montażowych i płaszczyzn roboczych matryc, właściwie przeprowadzone szlifowanie płaszczyzn zapewnia precyzję niezbędną do poprawnego pasowania współpracujących elementów. Odpowiednia płaskość stacji tnących oraz wkładów formujących pozwala na bezpieczny i szczelny montaż oprzyrządowania. Nawet mikrometryczne odchyłki na styku bloku z maszyną pakującą mogą prowadzić do błędów w tłoczeniu opakowań. Dobrze zaplanowana sekwencja technologiczna eliminuje to ryzyko i utrzymuje pełną zgodność fizycznego detalu z modelem wejściowym.
Priorytet maksymalnego obniżenia chropowatości pojawia się przy powierzchniach uszczelniających oraz strefach mających bezpośredni kontakt z tworzywem sztucznym. Zwiększona gładkość aluminium wpływa na estetykę gotowej wypraski oraz ułatwia jej wyjmowanie z gniazda. Z kolei utrzymanie ścisłych tolerancji wymiarowych ma kluczowe znaczenie przy matrycach tnących wymagających dokładnego, bezluzowego montażu w gnieździe termoformierki. Rozdzielenie cięcia zgrubnego od obróbki wykończeniowej ułatwia pogodzenie obu tych rygorystycznych wymagań przemysłowych.
W praktyce narzędziowej produkcja tak precyzyjnych form opiera się na ścisłej kontroli wszystkich etapów kształtowania bloku metalu. Narzędziownia Thermo-Tools projektuje i wykonuje oprzyrządowanie do termoformierek na szlifierkach bramowych CNC. Nowoczesny park maszynowy ułatwia stabilizację parametrów skrawania i bezpieczne wyrównywanie form aluminiowych z zachowaniem tolerancji geometrycznych. Solidne przygotowanie baz montażowych przekłada się ostatecznie na bezawaryjną pracę wielkogabarytowych form u docelowych producentów opakowań.
Kategorie artykułów
Polecane artykuły

Kompresory i ssące pompy: niezbędne elementy wyposażenia gabinetu
Kompresory i pompy ssące są stosowane w gabinetach stomatologicznych jako elementy instalacji zasilającej i odsysającej. Urządzenia te odpowiadają za dostarczanie sprężonego powietrza do wybranych narzędzi stomatologicznych, takich jak wiertła czy urządzenia do opracowywania tkanek. Umożliwia to pro

Miedź, nikiel i chrom jako tarcza ochronna – mechanizm wielowarstwowej renowacji detali w klasycznych motocyklach
Lśniący wygląd odrestaurowanej klamki, obudowy silnika lub detalu ramy w klasycznym motocyklu rzadko jest dziełem przypadku. Ten charakterystyczny blask wynika z nałożenia kilku niewidocznych gołym okiem warstw ochronnych, które wspólnie tworzą zaawansowaną barierę technologiczną. Powłoka galwaniczn